Artykuł sponsorowany
Jak sposób wytwarzania brązowego wałka wpływa na mikrostrukturę, tolerancję i trwałość w eksploatacji
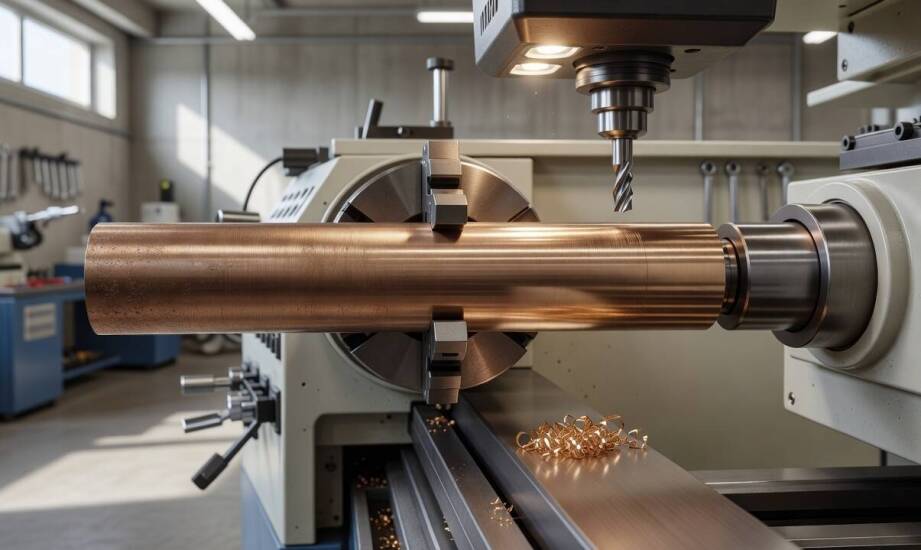
Ten sam stop brązu potrafi zachowywać się zupełnie inaczej w pracującej maszynie w zależności od sposobu jego początkowego ukształtowania. Nawet przy identycznym składzie chemicznym, różnice w mikrostrukturze odlewu i elementu wyciskanego ujawniają się dopiero podczas cyklicznych obciążeń. To właśnie wtedy materiał zaczyna przedwcześnie się zużywać lub traci pierwotną stabilność wymiarową. Wybór odpowiedniego półfabrykatu to nie tylko kwestia ceny, ale przede wszystkim przewidywania, jak struktura wewnętrzna metalu zniesie wieloletnią eksploatację w trudnych warunkach przemysłowych.
Jak metoda produkcji zmienia mikrostrukturę brązu?
Odlewanie grawitacyjne oraz ciągłe to najstarsze i powszechnie stosowane techniki kształtowania stopów miedzi. Wlewanie ciekłego metalu bezpośrednio do formy prowadzi do powstania charakterystycznej struktury dendrytycznej. Towarzyszy jej naturalne zjawisko powstawania mikroskopijnych jam skurczowych. W efekcie materiał zyskuje pewien stopień porowatości, który w przypadku luźniejszych standardów obejmuje widoczną część objętości.
Obróbka plastyczna, obejmująca wyciskanie oraz ciągnienie na zimno lub gorąco, przynosi odmienne rezultaty. Mechaniczne wymuszenie przepływu metalu przez matrycę zagęszcza jego strukturę i niemal całkowicie eliminuje puste przestrzenie. Proces ten nadaje ziarnom włóknisty układ równoległy do głównej osi materiału. Właśnie ta kierunkowość włókien stanowi kluczową różnicę w porównaniu do klasycznych technik hutniczych. Dodatkowo kontrolowane chłodzenie po etapie odkształcania pozwala zminimalizować naprężenia wewnętrzne, co skutecznie zapobiega późniejszym uszkodzeniom.
Wskazane techniki bezpośrednio determinują ostateczną jednorodność stopu. Elementy poddane silnemu odkształceniu osiągają gęstość bardzo zbliżoną do wartości teoretycznej. Taka spoistość surowca ułatwia regularne zdejmowanie wióra i zachowanie gładkiej powierzchni zewnętrznej podczas toczenia lub frezowania.
Wpływ budowy wewnętrznej na trwałość i obróbkę
Jednorodna, pozbawiona wewnętrznych porów struktura bezpośrednio zwiększa odporność detalu na ścieranie. Włóknisty układ ziaren skutecznie hamuje propagację mikropęknięć w materiale, co znacząco podnosi wytrzymałość zmęczeniową przy obciążeniach zmiennych. Naturalna porowatość klasycznych odlewów bywa natomiast problematyczna w precyzyjnych mechanizmach. Puste przestrzenie przyspieszają lokalne zużycie ścierne i generują niepożądane drgania podczas szybkiego obracania się wału.
Wybór półfabrykatu wpływa bezpośrednio na czas potrzebny do jego zamontowania. Zgodnie z normami ISO dla prętów ciągnionych, uzyskiwane tolerancje wymiarowe są wąskie i zależą proporcjonalnie od docelowej średnicy elementu. Taka dokładność często pozwala na użycie detalu bez dodatkowego planowania powierzchni. Półfabrykaty odlewane charakteryzują się znacznie luźniejszą tolerancją, co wymusza pozostawienie grubszego naddatku na przetaczanie. Gładkość po ciągnieniu jest naturalnie wysoka, podczas gdy surowy odlew niemal zawsze wymaga szlifowania przed finalnym pasowaniem.
Świadomy dobór bazy surowcowej pozwala optymalizować koszty w parkach maszynowych. Kompleksowe zaopatrzenie zakładów przemysłowych w odpowiednio przygotowane materiały ułatwia hurtownia metali kolorowych LOKO A.Z. ZYMEK, zaopatrująca lokalne linie produkcyjne. Siedziba firmy LOKO znajduje się w Pszczynie, skąd realizuje ona dostawy dla przedsiębiorstw na Śląsku. W asortymencie dostępne są między innymi gotowe wałki z brązu, formatki brązowe, blachy miedziane i mosiężne oraz stopy specjalne takie jak tytan czy nikiel. Przedsiębiorstwo wykonuje również precyzyjne cięcie wodą pod wysokim ciśnieniem, dostarczając formy przystosowane do dalszej obróbki w docelowym urządzeniu.
Przy ekstremalnie wysokich obciążeniach cyklicznych i wymogu idealnej precyzji, technika wytwarzania przesądza o żywotności całej maszyny. Jeżeli element pracuje w sprzyjających warunkach lub podlega głębokiemu skrawaniu, wpływ początkowej technologii spada na rzecz wykorzystanego gatunku stopu. Prawidłowa specyfikacja wymaga rzetelnego zestawienia środowiska pracy z planowanym procesem obróbczym w zakładzie, co pozwala uniknąć przestojów i kosztownych błędów materiałowych.
Kategorie artykułów
Polecane artykuły

Jak wywiad lekarski porządkuje kwalifikację do zabiegu estetycznego

Jak dobrać betonowy leżak do strefy odpoczynku w parku i ogrodzie

Co decyduje o tym, że drut w belownicy utrzymuje belę bez pękania
