Artykuł sponsorowany
Jak kompletna dokumentacja zlecenia gięcia drutu ogranicza poprawki w produkcji mebli loftowych
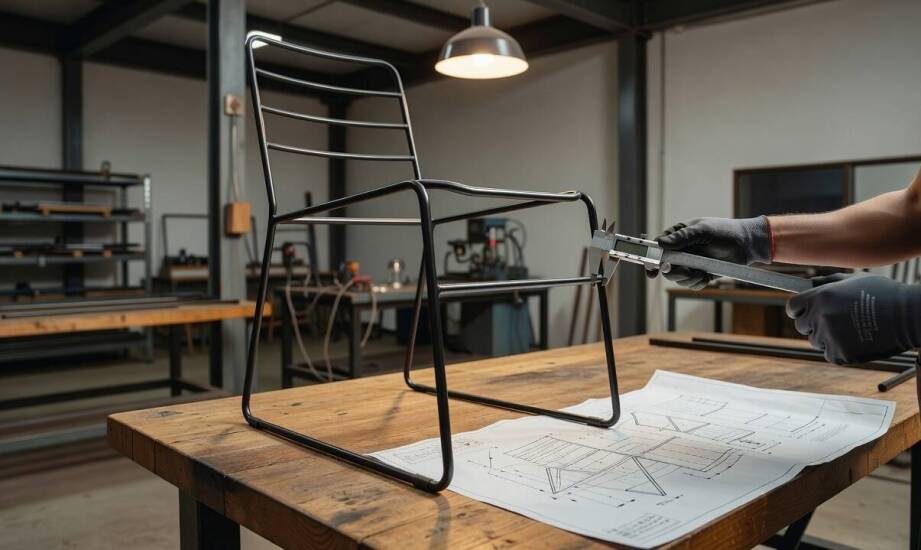
Jeden brakujący wymiar na rysunku technicznym zatrzymuje cały proces produkcyjny i uniemożliwia rzetelną wycenę. Projektant przesyła zarys stelaża krzesła loftowego, zaznaczając jedynie gabaryty zewnętrzne. Brakuje informacji o promieniach gięcia, tolerancjach krzyżowania się elementów i dokładnym gatunku stali. Operator maszyny otrzymuje taki plik i musi samodzielnie zgadywać intencje twórcy.
Niejasne wytyczne wymuszają dodatkowe telefony i wymianę dziesiątek wiadomości. Maszyna stoi, a termin realizacji przesuwa się w czasie. Niekiedy wykonawca decyduje się na próbną serię według własnej interpretacji kształtu. Gotowy stelaż okazuje się zbyt miękki albo jego kąty uniemożliwiają poprawne zespawanie z podstawą. Kompletne informacje wejściowe całkowicie eliminują ten scenariusz.
Co uwzględnić w rysunku technicznym do gięcia drutu?
Dobrze przygotowany rysunek techniczny gwarantuje bezbłędną realizację zlecenia w parku maszynowym. Dokumentacja musi określać wszystkie kąty gięć wraz z odchyłkami oraz konkretne promienie podane w milimetrach. Wymiary gabarytowe gotowego detalu najlepiej zaprezentować w minimum dwóch rzutach, co eliminuje błędy w interpretacji geometrii przestrzennej.
Pliki wektorowe w formatach DXF lub DWG bezpośrednio zasilają oprogramowanie nowoczesnych zaginarek CNC. Wiele zależy od systemu sterowania używanego w konkretnym zakładzie, ale cyfrowy format wejściowy skutecznie zmniejsza ryzyko pomyłki przy ręcznym przepisywaniu współrzędnych z dokumentacji papierowej.
Wybór konkretnego gatunku stali determinuje parametry obróbki oraz dobór odpowiednich narzędzi gnących. Minimalny wewnętrzny promień gięcia dla materiałów plastycznych, takich jak stal miękka, wynosi zazwyczaj równowartość jednej lub dwóch średnic drutu. Twardsze stopy nierdzewne potrzebują promieni rzędu trzykrotności lub pięciokrotności średnicy, co chroni strukturę przed pęknięciem w trakcie formatowania.
Rysunek przestrzenny pokazuje ostateczny wygląd elementu, ale technolog potrzebuje również dokładnej długości rozwinięcia. Wymiar ten określa prosty odcinek drutu tuż przed cyklem gięcia. Podanie tej wartości ułatwia wyliczenie zapotrzebowania na materiał i optymalizuje koszty całej partii towaru.
Jak oznaczać tolerancje i miejsca krytyczne w specyfikacji?
Tolerancje wymiarowe wymagają wyraźnego opisania w tabeli rysunkowej. Zależnie od kinematyki maszyny i grubości drutu, możliwe do uzyskania odchyłki wynoszą najczęściej od ±0,1 do ±0,5 mm. Wartości te służą jako rynkowy punkt odniesienia dla technologii CNC, a nie sztywna granica fizyczna. Węższe tolerancje wymuszają zastosowanie wolniejszego posuwu maszyny i dużo częstszej kalibracji narzędzi.
Oznaczenie miejsc styku drutu ułatwia prawidłowe zaplanowanie późniejszych prac spawalniczych. Konstrukcje loftowe wymagają estetycznych spoin, które zachowają gładkość po nałożeniu farby proszkowej. Projekt powinien wskazywać dokładne strefy łączenia metodą TIG lub zgrzewania punktowego, aby materiał nie sprężynował podczas montażu ramy.
Koszty logistyki przestrzennych stelaży wymuszają szukanie podwykonawców blisko docelowej montowni. Śląscy producenci mebli zlecają wyroby z drutu w Częstochowie i pobliskich strefach, aby ułatwić sobie osobisty nadzór nad serią próbną. Zespół firmy ATR-METAL analizuje takie pliki przed rozkrojem materiału w celu doboru odpowiednich naddatków. Gruba warstwa lakieru proszkowego zwęża późniejsze tolerancje montażowe, dlatego wymiary surowego detalu muszą uwzględniać ten parametr technologiczny.
Wpływ dokładnych danych na realizację zleceń produkcyjnych
Kompletny plik projektowy skraca czas od wysłania zapytania ofertowego do uruchomienia produkcji. Fabryka wycenia dokładnie ten sam detal, którego oczekuje zamawiający, bez nakładania buforów finansowych na ryzyko błędów i poprawianie prototypów. Spójnie zdefiniowane promienie gięcia i materiały pozwalają od razu przystąpić do programowania zaginarki.
Nowoczesne maszyny numeryczne osiągają maksymalną wydajność tylko przy jednoznacznych danych wejściowych. Eliminacja zgadywania po stronie operatora bezpośrednio podnosi jakość całej partii towaru. Każdy wygięty element zachowuje idealną powtarzalność, co stabilizuje proces montażu w dalszych etapach. Staranne przygotowanie techniczne zwraca się już przy pierwszej sztuce schodzącej z taśmy produkcyjnej.
Kategorie artykułów
Polecane artykuły

Jak wywiad lekarski porządkuje kwalifikację do zabiegu estetycznego

Jak dobrać betonowy leżak do strefy odpoczynku w parku i ogrodzie

Co decyduje o tym, że drut w belownicy utrzymuje belę bez pękania
